Om du skaffar matbehållare, förvaringslådor, koppar eller kakförpackningar, beror tillverkningen av plastbehållare på fyra beslut: hartskvalitet, processväg, formkvalitet och kvalitetskontroll. Den billigaste offerten är sällan den lägsta totalkostnaden. En behållare som läcker, spricker vid gångjärnet eller misslyckas med en granskning av matkontakt kommer att kosta mer i returer, omarbetning och försenade leveranser än de få cent som sparas vid formningsmaskinen.
Den här guiden förklarar hur plastbehållare tillverkas, var toleranser spelar roll, hur man jämför offerter och vad man ska verifiera innan man gör en beställning. Den är skriven för importörer, restaurangleverantörer, varumärkesägare och inköpsteam som behöver repeterbar kvalitet snarare än enstaka prover.
Vad tillverkningen av plastbehållare faktiskt innebär
Tillverkning av plastbehållare är en kedja, inte ett enda steg. Det börjar med ett use case och slutar med packade spårbara varor.
- Definiera behållaren: kapacitet, form, locktyp, förseglingsmetod, temperaturintervall och krav på kontakt med livsmedel.
- Välj harts och tillsatser: PP, PET, PS eller annan livsmedelsgodkänd polymer, plus färger och eventuellt återvunnet innehåll.
- Designa och bygg formen: kavitetslayout, löpare, kylning, utkastning och gångjärns- eller spärrgeometri.
- Kör processen: formsprutning, termoformning eller formblåsning, följt av trimning, tryckning och montering.
- Inspektera och packa: dimensionskontroller, läckagetester, migreringsdokumentation och kartongmärkning.
Slutsatsen är enkel: två leverantörer kan använda samma harts och ändå tillverka olika behållare. Skillnaden är vanligtvis verktyg och processkontroll.
Formsprutning, termoformning och formblåsning
Välj processen innan du slutför containerdesignen. Varje rutt har olika verktygsekonomi och toleransbeteende.
| Process | Bäst för | Verktygskostnad | Väggtjocklekskontroll | Typiska behållare |
|---|---|---|---|---|
| Formsprutning | Precisionslock, låsflikar, tjockväggiga återanvändbara lådor | Högre | Utmärkt | Färskvårdslådor, bento lådor, förvaringskärl |
| Termoformning | Tunnväggiga engångsbrickor och koppar med hög volym | Måttlig | Bra | Snabbmatlådor, festtallrikar, tårtbottnar |
| Formblåsning | Ihåliga flaskor och stora kannor | Måttlig to high | Måttlig | Flaskor, burkar, stora vätskebehållare |
Formsprutning ger den bästa kontrollen över gångjärn, snäpppassningar och gängdetaljer. Termoformning är ofta mer ekonomiskt för engångsmatbehållare eftersom formen är enklare och cykeln är snabb. Formblåsning är vanligtvis inte rätt väg för en matlåda med lock, men det spelar roll om ditt projekt inkluderar flaskor eller kannor.
Materialval: PP, PET, PS och efterlevnad av livsmedelskontakt
Polypropen (PP) är standard för återanvändbara matbehållare, mikrovågssäkra lunchlådor och låslock. Den tål värme, motstår spänningssprickor och kan färgas eller göras transparent med rätt kvalitet. PET är vanligt för kalla koppar och displayförpackningar eftersom det är klart och starkt, men det har lägre värmebeständighet. PS används för engångsmuggar, tallrikar och kallmatsbrickor; den är styv och billig men inte lämpad för varm fyllning eller användning i mikrovågsugn.
"Matbetyg" är inte ett enda märke. Be om hartskvaliteten, migrationstestrapporten och en försäkran om överensstämmelse för målmarknaden. Om behållaren rymmer fet eller sur mat, kontrollera att testförhållandena matchar den användningen. För en lufttät förvaringsbehållare spelar packningsmaterialet lika stor roll som plastkroppen; en svag tätning förkortar hållbarheten även om PP är perfekt.
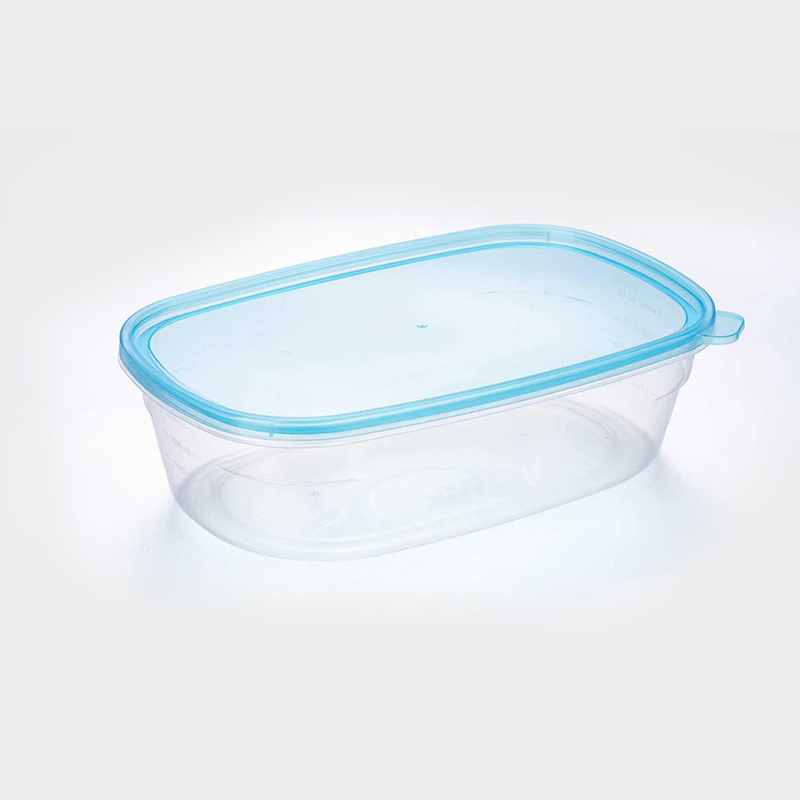
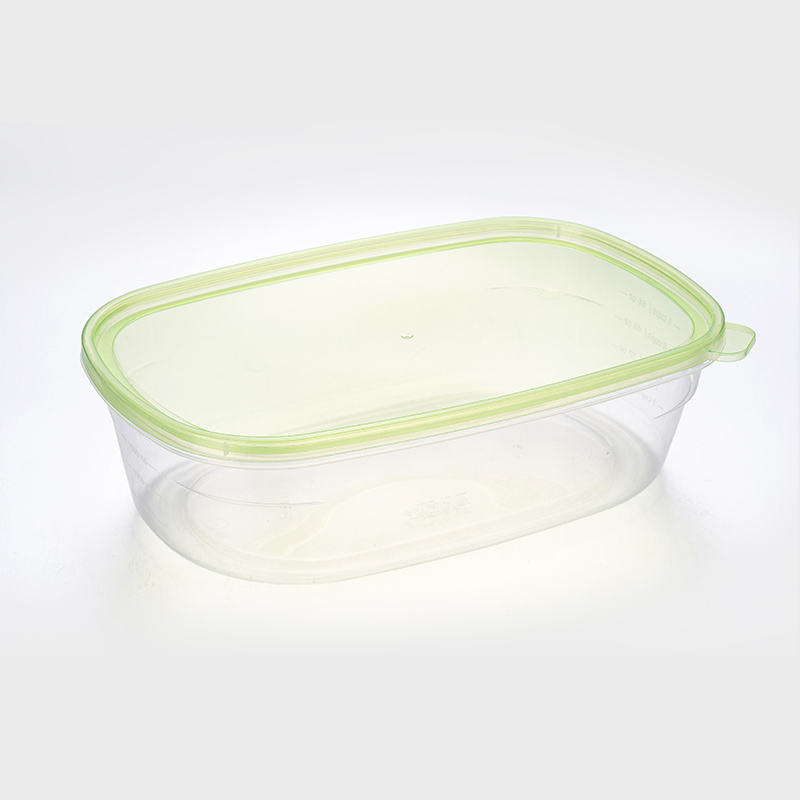 PFB015 Rektangulär lufttät stapelbar PP-matförvaringsbehållare Livsmedelsklassad PP- och silikonpackningskonstruktion gör denna anpassningsbara 2,4 L-behållare relevant för lufttät, stapelbar köks- och kylskåpsförvaring. Visa produkt →
Verktyg, toleranser och den dolda kostnaden för en svag form
En svag form är den dyraste genvägen vid tillverkning av plastbehållare. Den kan passera det första provet och misslyckas efter 50 000 skott, vilket ger blixt, skeva lock eller inkonsekvent spärrkraft. Innan du godkänner ett verktyg, bekräfta stålkvalitet, antal hålrum, kyllayout, utkastningssystem och förväntad underhållsplan.
- Lockpassning: definiera öppningskraften och stängningskraften, inte bara "tight".
- Väggtjocklek: ställ in ett nominellt värde och ett toleransområde; tunna väggar minskar vikten men kan minska droppstyrkan.
- Skevhet: kontrollera planheten på tätningsytan, speciellt för rektangulära behållare.
- Portens placering: det påverkar flödesmärken, svetslinjer och transparens.
- Formägande: ange vem som äger verktyget och om det kan överlåtas.
För verktyg med flera kaviteter, be om en balansrapport för kavitet och tryck. En form som fylls ojämnt kommer att producera olika delvikter, och den variationen visar sig senare som läckor eller staplingsproblem.
Kostnadsdrivande och orderekonomi
Enhetspriset är endast en rad i landkostnadsberäkningen. De större drivkrafterna är harts, cykeltid, kavitation, skrothastighet, förpackning, frakt och överensstämmelsetestning. Ett citat som utelämnar ett av dessa är inte jämförbart.
| Kostnadsdrivare | Effekt på priset | Vad ska man fråga |
|---|---|---|
| Hartskvalitet | Livsmedelsklassade och återvunna kvaliteter kan kosta mer än generiskt harts | Vilken kvalitet, leverantör och dokumentation? |
| Cykeltid | Längre kylning eller tjockare väggar minskar effekten | Vad är den citerade cykeln och kavitationen? |
| Skrottakt | Höga avvisningsgrader gömmer sig ofta i priset | Vilken avvisningsfrekvens antas i offerten? |
| Verktyg | Amorteras eller debiteras i förskott | Ingår verktygskostnaden och vem äger den? |
| Förpackning och frakt | Behållarkapsling och kartongstorlek påverkar frakten | Kan designen bygga för att minska volymen? |
Orderkvantitet förändrar ekonomin mer än de flesta köpare förväntar sig. Verktyg, inställningar och färgbyten är fasta kostnader. Om den årliga volymen är låg kan en hyllförpackning eller en delad form vara mer förnuftig än ett nytt specialverktyg.
OEM/ODM kontra hylla-containrar
Specialtillverkning är vettigt när ditt varumärke behöver en specifik kapacitet, lock, färg eller logotyp, eller när behållaren måste passa ett befintligt ställ, varmare eller leveranspåse. Hyllan är snabbare och billigare för att testa en marknad. Den praktiska regeln: anpassa de delar som berör kundupplevelsen, och standardisera de delar som bara påverkar intern hantering.
En kapabel OEM/ODM-partner bör hantera designgranskning, snabb prototypframställning, mögelförsök, dokumentation av livsmedelskontakt och massproduktion under ett kvalitetssystem. Om du vill se hur en fabrik organiserar dessa steg, granska tillverknings- och kvalitetskontrollprocess innan du ber om en offert.
Påståenden om hållbarhet och cirkulär ekonomi
"Återvinningsbar" betyder att behållaren är tekniskt återvinningsbar, inte att den kommer att återvinnas där din kund bor. PP och PET har etablerat återvinningsströmmar på många marknader, medan PS och lock av blandade material ofta är svårare att bearbeta. Om hållbarhet är en del av din specifikation, gå från en slogan till mätbara frågor: procentandel återvunnet innehåll, design av monomaterial, kompatibilitet med etiketter och packningar och tillgänglig certifiering.
Den cirkulära ekonomidiskussionen inom förpackningar skiftar från enbart materialval till design för sortering och återanvändning. En återanvändbar behållare med ett hållbart gångjärn och utbytbar packning kan ha lägre livstidspåverkan än en tunn engångsartikel, men bara om den överlever upprepad tvätt och hantering. Branschvägledning om hållbara förpackningar och cirkulär ekonomi är användbart när du behöver anpassa en upphandlingspolicy med verkliga alternativ för uttjänta produkter.
Vanliga upphandlingsrisker och hur man kan minska dem
De flesta misslyckanden vid upphandling av plastbehållare är förutsägbara. De visas när specifikationen är vag eller när leverantör endast väljs på pris.
- Hartsersättning: en leverantör byter ut en livsmedelskvalitet mot en billigare. Använd prover före leverans och spårbarhet för partier.
- Tvister om verktygsöverföring: klargör formägande och åtkomst innan produktionen startar.
- Tunna väggar: de sparar gram men minskar styrka vid toppbelastning och fallprestanda.
- Läckagevägar: kontrollera tätningen efter vibrationer och temperaturcykler, inte bara på bänken.
- Saknade dokument: livsmedelskontaktdeklarationer, testrapporter och certifikat bör finnas tillgängliga före leverans.
- Orealistiska ledtider: verktyg, provtagning och massproduktion är separata scheman.
Minska risken med ett godkännande i tre steg: designfrysning, formförsök med dimensionsrapport och förproduktion med själva hartset och förpackningen. Den sekvensen kostar mindre än en misslyckad containerladdning.
Hur man väljer en tillverkningspartner
Välj en partner som kontrollerar formen, processen och inspektionsprotokollet. Ett handelsföretag kan erbjuda ett lägre rubrikpris, men det lägger till ett kommunikationslager när ett toleransproblem uppstår.
- Kan de visa ett underhållsschema för mögel och plan för reservhålrum?
- Kör de efterlevnadstester för livsmedelskontakt för din målmarknad?
- Kan de forma, skriva ut, montera och packa i en anläggning?
- Mäter de väggtjocklek och lockpassning under tillverkningen, inte bara vid slutbesiktning?
- Kan de skala från en provorder till upprepade leveranser utan att byta verktyg?
Fråga efter processkapacitet för kritiska dimensioner. För ett låslock kan den kritiska dimensionen vara låsingreppet; för en stapelbar låda kan det vara basavtrycket. En leverantör som kan namnge dessa dimensioner sköter vanligtvis processen snarare än att bara sälja delar.
FAQ
Vad innebär tillverkning av plastbehållare?
Det involverar hartsval, verktygsdesign, en eller flera formningsprocesser, montering, inspektion och förpackning. Den exakta sekvensen beror på om behållaren är formsprutad, varmformad eller formblåst.
Hur vet jag att en plastbehållare är livsmedelssäker?
Leta efter en livsmedelskontaktdeklaration, migrationstestresultat och en hartskvalitet som är lämplig för den avsedda maten, temperaturen och kontaktens varaktighet. Ett allmänt uttalande av "livsmedelskvalitet" är inte tillräckligt för reglerade marknader.
Ska jag välja en återanvändbar eller engångsbehållare?
Välj engångsmaterial för leveranser med hög omsättning och evenemang där hämtning är opraktisk. Välj återanvändbar när behållaren ska tvättas, fyllas på eller användas av samma kund många gånger, och när gångjärnet och tätningen kan överleva upprepade cykler.
Vad påverkar den minsta beställningskvantiteten?
MOQ drivs av verktyg, färgbyten, förpackningsinställningar och inköp av råmaterial. Anpassade färger och tryckta lock höjer vanligtvis minimum; naturliga eller standardfärger är mer flexibla.
Kan jag anpassa form, färg och logotyp?
Ja. OEM- och ODM-program kan justera kapacitet, väggtjocklek, lockstil, ventilation, färg och utskrift. Den praktiska gränsen är vanligtvis verktygskostnad och volymen som behövs för att amortera den.
För en pålitlig tillverkning av plastbehållare, börja med användningsfallet och arbeta bakåt: krav på livsmedelskontakt, processväg, hartskvalitet, verktygsdesign och inspektionsplan. Behållaren är bara så bra som mögeln som bildade den och kvalitetssystemet som kontrollerade den. Om en offert ser ovanligt låg ut, ta reda på vilket av dessa steg som har reducerats. Be sedan om prover, dimensionsdata och överensstämmelsedokument innan du förbinder dig till produktion.